





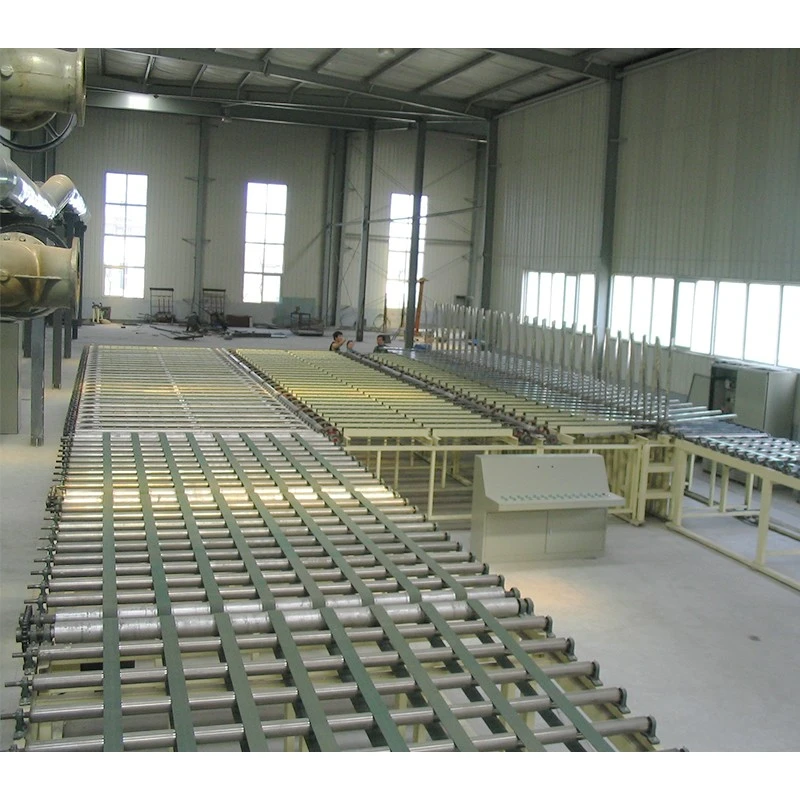

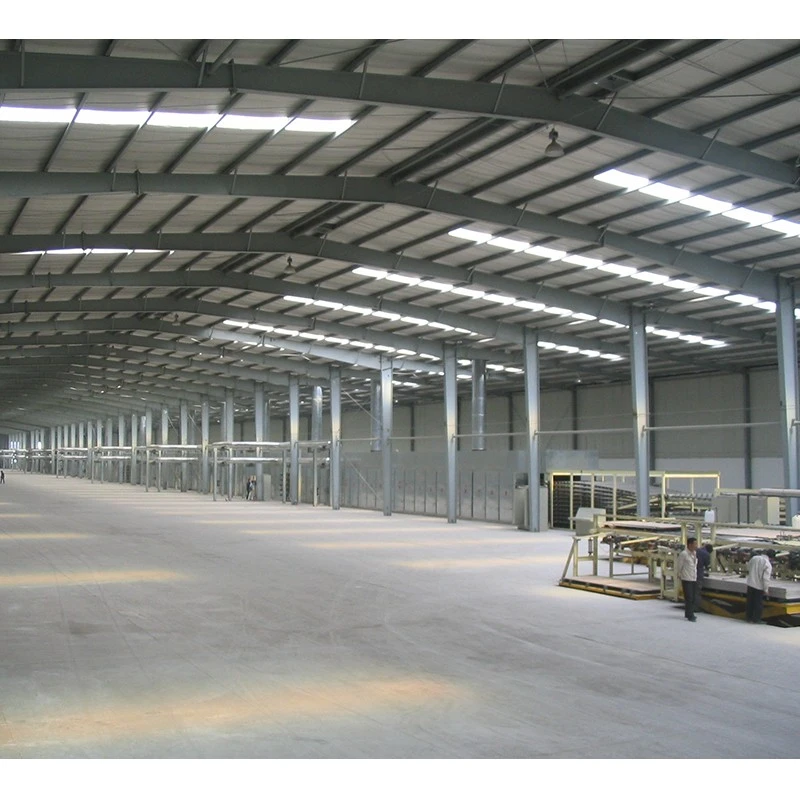
Shineye Mach Co., Ltd. este unul dintre cei mai importanți producători și furnizori de linii de producție de plăci de gips-carton impermeabile din China. Dacă intenționați să cumpărați cea mai nouă linie de producție de plăci de gips-carton rezistente la apă fabricată în China, bine ați venit să obțineți o ofertă de la fabrica noastră. Toate produsele personalizate sunt de înaltă calitate și preț competitiv.
Prezentare generală a liniei de producție de gips-carton impermeabil
O linie de producție de plăci de gips impermeabil este un sistem integrat care produce plăci de gips-carton cu absorbție controlată de apă. Echipamentul se ocupă de întregul proces de la depozitarea materiilor prime până la stivuirea panourilor finite într-un singur flux de producție continuu.
În funcție de formulare, linia poate produce plăci cu diferite ținte de absorbție a apei. Configurația standard vizează Mai puțin sau egal cu 5% în 24 de ore. Pentru aplicații mai solicitante, formula poate fi ajustată pentru a obține o absorbție mai mică sau egală cu 3% sau mai mică sau egală cu 2%.
Configurația standard oferă 50.000–250.000 m² pe an. Configurațiile extinse, cu module suplimentare, pot crește producția la 400.000 m²/an.
Capacitatea reală variază în funcție de grosimea plăcii, absorbția țintă a apei, calitatea materiilor prime, sursa de alimentare locală și spațiul disponibil din fabrică. Shineye lucrează cu clienții pentru a determina configurația adecvată a liniei pentru fiecare proiect.
Date cheie de producție - Ce verifică mai întâi cumpărătorii
| Articol | Caietul de sarcini |
|---|---|
| Capacitate anuală (Standard) | 50.000 – 250.000 m²/an |
| Capacitate anuală (extinsă) | Până la 400.000 m²/an |
| Absorbția de apă țintă | Mai puțin sau egal cu 5% (24 de ore) |
| Gama de grosime a plăcii | 8 – 25 mm |
| Lățimea plăcii | 1220 / 1250 mm |
| Lungimea plăcii | 1800 – 3600 mm |
| Viteza liniei | 2 – 12 m/min |
| Nivel de automatizare | 80 – 100% |
| Zone de uscare | 3 – 5 zone, 80 – 210 grade |
| Durată de viață de proiectare | Mai mare sau egală cu 15 ani |
Putere și utilități
| Articol | Caietul de sarcini |
|---|---|
| Putere instalată | 80 – 200 kW |
| Voltaj | Personalizabil: 380/415/480V, 50/60 Hz |
| Aer comprimat | 0,6 – 0,8 MPa, 3 – 6 m³/min |
| Apă | 5 – 15 m³/oră (buclă închisă-opțional) |
| Combustibil pentru uscător | Gaze naturale / GPL / motorina / ulei |
| Energie termică | 700.000 – 2.200.000 kcal/oră |
Pentru specificațiile tehnice complete, consultați tabelul complet al parametrilor de mai jos.

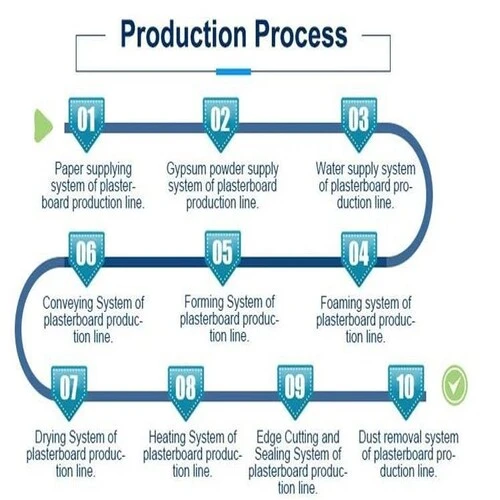
Fluxul procesului de producție de plăci de gips-carton impermeabil
Depozitare gips → Dozare aditivi → Pre-Amestecare → Amestecare continuă → Formare plăci → Tăiere de precizie → Uscare în mai multe-Zone → Inspecție calității → Stivuire automată

Pregătirea materiei prime și pre{0}}amestecare
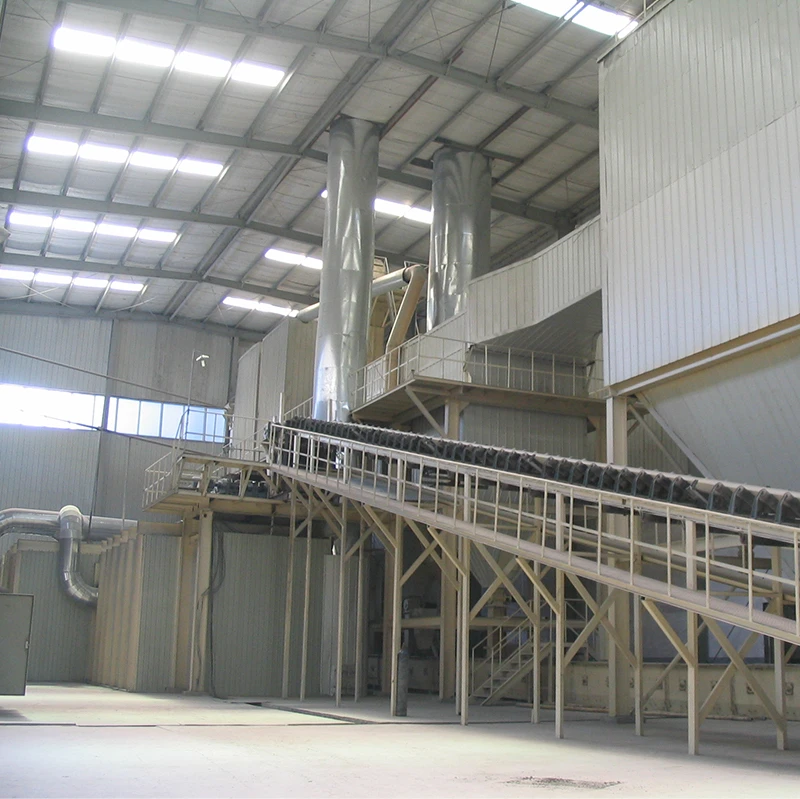
Pulberea de gips este depozitată în silozuri cu o capacitate de 50 până la 200 de tone, în funcție de configurație. Aditivii-rezistenți la umiditate - fibrele hidrofobe,-agenții hidrofugă, modificatorii de curgere - trec printr-o stație de pre-amestec uscată dedicată înainte de a intra în mixerul principal.
Beneficiu operațional: amestecarea în două-etape îmbunătățește uniformitatea distribuției aditivilor și reduce variația lot-la-loturi. Acest lucru se traduce printr-o schimbare mai fiabilă a rețetei între diferite grade de absorbție a apei și rate mai mici de deșeuri.
Amestecare continuă
Materialele uscate pre-amestecate sunt transportate pneumatic către mixerul principal cu două-arbori, unde se combină cu gipsul și apa. Precizia dozării este de ±1%. Timpul de rezidență variază de la 3 la 8 minute.
Efectul asupra producției: Precizia dozării se corelează direct cu rezultatele testelor de absorbție a apei. Dozarea constantă (±1%) menține uniformitatea lot-la-și minimizează riscul de respingere în timpul acceptării calității de către client.
Formarea plăcii
Suspensia curge continuu pe linia de formare. Calibrarea rolelor și matrițele de-înaltă precizie mențin grosimea la ±0,1 mm. Calibrele automate de grosime monitorizează procesul și oferă ajustări-în timp real.
Implicații pentru calitate: Abaterea grosimii afectează rezultatele testelor de absorbție a apei. Precizia de ±0,1 mm asigură că datele de absorbție rămân stabile pe loturi, reducând nevoia de repetare a testelor și minimizând reclamațiile clienților.
Tăiere de precizie
Un ferăstrău zburător sincronizat taie placa continuă la lungimi programate. Precizie: ±2,0 mm.
Impact operațional: dimensiunile consecvente ale plăcilor elimină-taierea pe șantier în timpul instalării, reducând risipa de construcție și costurile cu forța de muncă la șantier.
Uscarea pe mai multe-zone
Panourile trec prin 3 până la 5 zone controlate independent, cu circulație a aerului cald la 80 până la 210 de grade. Timpul de rezidență variază de la 20 la 60 de minute. Un sistem de recuperare a căldurii captează energia reziduală, reducând consumul cu până la 20%.
Avantaj cheie: controlul independent al temperaturii pe mai multe-zone previne supraîncălzirea și uscarea neuniformă, păstrând eficiența aditivilor-rezistenți la umiditate. Consumul mai mic de energie reduce direct costurile de producție pe metru pătrat.
Inspecție de calitate și stivuire
Fiecare lot este verificat pentru grosime, densitate, aspect și absorbția apei în 24 de ore. Sistemul SCADA înregistrează toți parametrii de producție cu marcaje temporale. Plăcile finite sunt stivuite automat cu hârtie intercalată între straturi.
Valoarea trasabilității: trasabilitatea completă a lotului permite analiza cauzei principale dacă un client raportează o absorbție anormală de apă. Sistemul leagă fiecare lot de parametrii de producție specifici și livrările de materii prime, sprijinind rezolvarea sistematică a problemelor.
Ce determină absorbția finală de apă?
Atingerea unei absorbții de apă mai mică sau egală cu 5% nu este automată -, ci depinde de o combinație de șase factori care lucrează împreună. Următoarele elemente determină performanța finală de rezistență la umiditate-.
1. Proiectarea formulării
Țintele diferite de absorbție a apei necesită formulări diferite. Diferența dintre plăcile standard mai puțin sau egale cu 5% rezistente la umiditate-și-performanță înaltă Mai puțin sau egală cu 3% sau mai puțin sau egală cu 2% constă în primul rând în tipul și dozajul fibrelor hidrofobe și al aditivilor-impermeanți. Linia oferă o dozare cu precizie de ±1% pentru consistența lot-la-, dar confirmarea formulării necesită testarea materiilor prime și colaborarea dintre client și Shineye.
2. Grosimea plăcii
Grosimea afectează direct rezultatele testelor de absorbție a apei. Pentru aceeași formulă, plăcile mai groase au o performanță mai bună la testele de absorbție a apei de 24-ore, datorită căii mai lungi de penetrare a umidității. Ratele de absorbție pentru plăcile de 9 mm și 25 mm pot diferi semnificativ. Selectarea grosimii trebuie să se bazeze pe cerințele pieței țintă și pe aplicațiile finale. Echipamentul oferă precizie de control al grosimii (±0,1 mm), dar relația dintre grosime și absorbție este determinată de proiectarea produsului.
3. Densitatea plăcii
Densitatea mai mare înseamnă mai puțini pori interni și mai puține căi de intrare a umidității. Densitatea plăcii variază de obicei între 750 și 1150 kg/m³, ajustată prin formulare și presiune de formare. Densitatea mai mare îmbunătățește în general rezistența la umiditate, dar poate afecta viteza de producție și costul. Echipamentul oferă mijloacele de reglare a densității; ținte specifice trebuie determinate pe baza poziționării produsului.
4. Profil de uscare
Secțiunea de uscare cu mai multe-zone menține un control strict al temperaturii (80–210 grade ) pentru a păstra eficiența aditivilor. Supraîncălzirea sau uscarea neuniformă pot deteriora fibrele hidrofobe și aditivii hidrofugă-. Profilul de uscare trebuie setat corect pentru fiecare formulare și grosimea plăcii pentru a asigura o performanță constantă de rezistență la umiditate-pe loturi.
5. Trasabilitatea producției
Sistemul SCADA înregistrează fiecare parametru de producție cu marcaje temporale (consultați Controlul calității și testarea pentru detalii). Acest lucru permite rezolvarea sistematică a problemelor atunci când apar probleme - care fac distincția între cauzele legate de formulă, materie primă sau proces-.
6. Teste de laborator
Echipamentul oferă capacitatea de producție, nu certificarea produsului. Plăcile pot fi testate conform standardelor GB/T 9775, ASTM C1396 sau EN 520 -, dar capacitatea de testare nu este echivalentă cu certificarea. Obținerea evaluărilor certificate necesită formulări specifice, procese de producție documentate și teste de laborator acreditate folosind produsul și ansamblul real al clientului. Testarea independentă în laborator după livrarea echipamentului confirmă dacă produsul îndeplinește standardele pieței țintă.
Echipamente de bază și sisteme de control
Atunci când evaluează echipamentele, cumpărătorii evaluează dacă linia poate produce în mod constant plăci care îndeplinesc obiectivele de absorbție a apei mai mici sau egale cu 5%. Următoarele echipamente sunt organizate în funcție de fluxul de producție, fiecare etapă corespunzând unui anumit aspect de achiziție.
Sistemul de manipulare a materiei prime - Dispersie uniformă aditivă
Silozurile de gips cu o capacitate de 50 până la 200 de tone asigură un tampon de materie primă pentru producția continuă. Sistemul de dozare aditivă include 2 până la 6 alimentatoare de înaltă precizie-cu o precizie de măsurare de ±1%.
Punct de evaluare: uniformitatea distribuției aditivilor afectează în mod direct ratele de trecere/eșec ale lotului. Designul stației de pre-amestecare influențează dispersia aditivilor în mixerul principal - amestecarea în două etape oferă o distribuție mai fiabilă decât o singură-etapă.
Sistemul de formulare - Eficiența schimbării rețetei
Mixerul cu două-arbori este nucleul sistemului de formulare, cu timp de ședere de 3 până la 8 minute.
Punct de evaluare: Diferențele de formulare între plăcile cu absorbție de apă mai mici sau egale cu 5% și mai puțin sau egale cu 3% pot fi semnificative. Curățarea mixerului și timpul de schimbare afectează direct eficiența producției și ratele de deșeuri. Perioadele prelungite de schimbare cresc costul comenzilor mici-loturi.
Sistem de formare a plăcilor - Precizie în grosime
Secțiunea de formare utilizează extrudare continuă cu calibrare cu role, menținând toleranța de grosime la ±0,1 mm.
Punct de evaluare: abaterea grosimii afectează direct rezultatele testelor de absorbție a apei pe 24-ore. Plăcile care depășesc toleranța la grosime pot eșua testarea chiar și cu formularea corectă. Viteza de răspuns automată a indicatorului de grosime determină rata deșeurilor - detectarea mai rapidă a abaterii reduce risipa de material.
Sistemul de procesare termică - Precizia profilului de uscare
Uscătorul cu mai multe -zone are 3 până la 5 zone controlate independent, cu un interval de temperatură de la 80 la 210 de grade .
Punct de evaluare: fibrele hidrofobe și aditivii{0}}idrofug pot eșua la temperaturi ridicate. Profilele de uscare necorespunzătoare pot compromite rezultatele finale ale absorbției de apă chiar și cu o formulare corectă și precizie de formare. Controlul cu mai multe-zone permite setările de temperatură în fiecare etapă pentru a se adapta la diferite grosimi ale plăcilor.
Sistem de finisare - Precizie de tăiere
Ferăstrăul zburător taie placa continuă la lungimi programate cu o precizie de ±2,0 mm, cu un interval de lungime programabil de la 1800 la 3600 mm.
Punct de evaluare: precizia de tăiere afectează-eficiența instalării pe șantier. Abaterea excesivă a lungimii necesită tăierea-site-ului, crescând costurile forței de muncă. Capacitatea de lungime programabilă permite specificații multiple de la o singură mașină fără ajustări.
Sistemul de automatizare și date - Trasabilitatea producției
Sistemul de control SCADA include un HMI de 15 inchi, stochează 100+ rețete și înregistrează toți parametrii de producție cu marcaje temporale.
Punct de evaluare: Când plăcile nu testează absorbția de apă, datele SCADA identifică dacă problema a fost abaterea dozării, fluctuația temperaturii de uscare sau lotul de materie primă. Echipamentele fără trasabilitatea datelor necesită depanare fără suport sistematic de date.
Tabelul complet de configurare a echipamentului
| Echipamente | Funcţie | Specificații cheie |
|---|---|---|
| Siloz de gips | Depozitarea materiei prime | 50-200 de tone |
| Sistem de dozare cu aditivi | Măsurare cu aditivi de precizie{0}}rezistentă la umiditate | 2–6 alimentatoare, precizie de ±1%. |
| Pre-Blending Station | Amestecare uscată de aditivi | Capacitate 2 m³ |
| Mixer cu două-axuri | Amestecare continuă a nămolului | 3-8 min de reședință |
| Stația de formare | Formarea plăcilor și controlul grosimii | toleranță de ±0,1 mm |
| Ferăstrău zburător | Tăiere pe lungime sincronizată | Precizie de ±2,0 mm |
| Uscător cu mai multe-zone | Îndepărtarea umezelii | 3–5 zone, 80–210 grade |
| Sistem de stivuire | Stivuire automată | Până la 1,5 m înălțime |
| Sistem de control SCADA | Monitorizarea si controlul procesului | 15" HMI, 100+ rețete |
Suplimente opționale:
Schimbator automat de paleti
Modul de diagnosticare la distanță
Controlul punctului de rouă pentru climă umedă
Protecție sporită împotriva coroziunii
Garantie extinsa (pana la 24 luni)

Aplicații de bord și scenarii de achiziții
Domenii tipice de aplicare
| Zona de aplicare | Utilizare tipică |
|---|---|
| Băi și toalete | Panouri de perete, sisteme de tavan, cabine de dus |
| Bucătării | Spătaruri, panouri de perete, împrejurimi chiuvete |
| Subsoluri | Căptușeală de pereți, pereți despărțitori |
| Spații interioare umede | Spălătorii, zone utilitare |
| Clădiri Comerciale | Toalete de birou, zone pentru servicii de alimentație |
| Facilități industriale | Zone de proces-cu umiditate ridicată |
| Zonele predispuse la umiditate- | Alte spații interioare în care controlul umidității este un aspect de design |
Plăcile se instalează folosind metode standard de tăiere, înșurubare și finisare de plăci de gips -. Nu sunt necesare instrumente speciale sau pregătire suplimentară. În regiunile de coastă și în zonele cu precipitații mari-, aceste panouri sunt din ce în ce mai specificate ca practică standard.

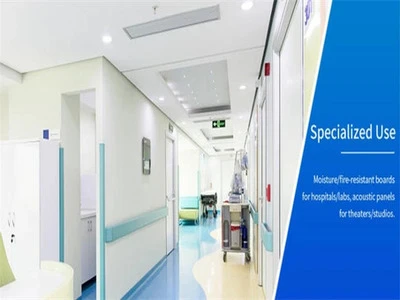
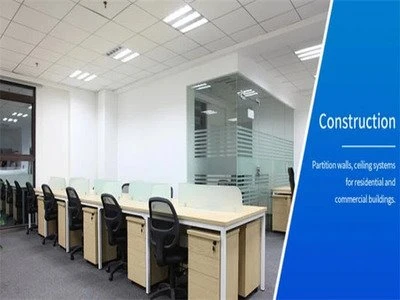
Cu ce scenarii de achiziții se potrivește acest lucru?
| Scenariu de achiziții | Clienții aplicabili | Nevoi tipice |
|---|---|---|
| Noua Uzina de gips-carton | Investitori construind noi unități de producție | Producție localizată, înlocuire importuri, costuri logistice reduse |
| Extinderea producătorului existent | Producatori de gips-carton cu linii existente | Extinderea liniei de produse, adăugarea de plăci-rezistente la umiditate, co-producție cu plăci standard |
| Furnizor regional de materiale de constructii | Furnizori de materiale care deservesc piețele locale de construcții | Îndeplinirea cerințelor codului local, timpi de livrare mai scurti, capacitatea de a prelua comenzi mari |
Aplicațiile specializate pot include sisteme de pereți exteriori sau medii de piscine și saună, în funcție de formularea plăcii selectate, designul ansamblului și cerințele de testare aplicabile. Aceste aplicații ar trebui să fie evaluate de la caz la-cu-caz, cu testarea și certificarea adecvată a produsului.
Suport pentru controlul calității și certificare
Fiecare lot este inspectat pentru grosime, densitate, aspect și absorbție de apă în 24 de ore. Sistemul SCADA înregistrează fiecare parametru de producție cu marcaje temporale, asigurând trasabilitatea completă de la materiile prime până la plăcile finite.
Echipamentul poate fi configurat pentru a susține producția de produse testate conform GB/T 9775 (China), ASTM C1396 (SUA) sau EN 520 (Europa).
Verificarea materiei prime. Calitatea constantă a materiei prime este esențială - puritatea pudrei de gips, consistența aditivilor și calitatea apei afectează toate performanța produsului final. Formula finală este ajustată în funcție de calitatea gipsului local a clientului și de nivelul țintă de absorbție a apei. Acesta este determinat în timpul fazei de testare a materiei prime. Shineye testează materiile prime locale în timpul punerii în funcțiune și oferă îndrumări continue de formulare pe măsură ce sursele de materiale se schimbă.
Trasabilitatea lotului. Sistemul SCADA înregistrează parametrii de producție ai fiecărui lot - rapoarte aditive, temperaturi, viteze, presiuni - cu marcaje temporale. Acest lucru permite trasabilitatea oricărei probleme de produs înapoi la o anumită serie de producție.
Standarde de testare aplicabile. Piețele diferite au cerințe diferite. În China, standardul relevant este GB/T 9775. În SUA, este ASTM C1396. În Europa, este EN 520.
Important: Linia este concepută pentru a produce plăci care pot fi testate conform acestor standarde. Dar „poate fi testat la” nu este același lucru cu „certificat pentru”. Obținerea evaluărilor certificate necesită formulări specifice, procese de producție documentate și teste de laborator acreditate. Shineye vă poate ajuta cu documentația tehnică pentru a sprijini aplicațiile de certificare.

De ce să alegeți Shineye?
| Aspect | Detalii |
|---|---|
| Companie | Shineye Mach Co., Ltd. (Mașini Xiangyi) |
| Fondat | 2002 |
| Facilitate | Baza de producție de 25.000 m², 100+ angajați, 50+ seturi de echipamente de procesare |
| Certificare | ISO 9001:2015 |
| Piețe deservite | 60+ țări |
| Serviciu | 12 luni garanție, asistență tehnică 24/7, instalare și instruire, aprovizionare cu piese de schimb |
| Suport pentru documentare | Documentație tehnică pentru aplicații de testare și certificare GB, ASTM, EN |
Shineye este marca engleză; Xiangyi este numele companiei chineze pentru aceeași entitate.
Adresa fabricii: Circular Economy Industrial Park, Dongzicheng Village North, Jinzhou City, Hebei Province, China - aproape de porturile Tianjin și Qingdao.
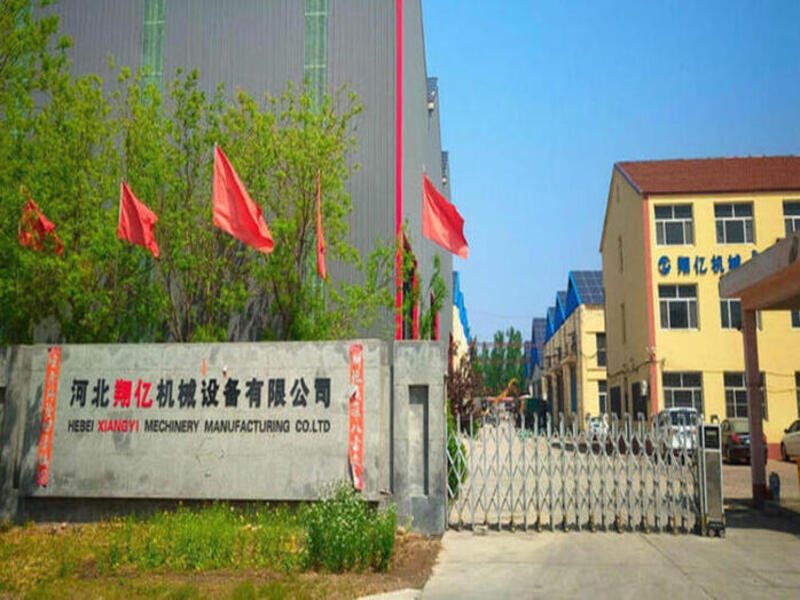
Servicii de inginerie și asistență
| Faza de service | Ce oferim |
|---|---|
| Planificarea producției | Calculul capacității, analiza specificațiilor produsului și planificarea aspectului fabricii |
| Testarea materiilor prime | Evaluarea pulberii de gips local și a aditivilor pentru a confirma compatibilitatea formulării |
| Design de linie | Configurația echipamentului bazată pe capacitate, dimensiunile plăcii și absorbția țintă a apei |
| Instalare și punere în funcțiune | Supravegherea-instalării la fața locului, testarea echipamentelor și punerea în funcțiune a producției |
| Instruirea operatorilor | Instruire care acoperă operarea producției, întreținerea echipamentelor și controlul calității |
| Asistență post-vânzare | Diagnosticare de la distanță, aprovizionare cu piese de schimb și îndrumare tehnică continuă |
Proiecte de instalare
De-a lungul anilor, Shineye a livrat sisteme de producție de gips-carton pentru o serie de piețe internaționale. Fiecare instalație este dimensionată în funcție de obiectivele de producție ale clientului, schimburile de operare, dimensiunile plăcilor, cerințele de formulare și aspectul instalației.
| Ţară | Domeniul proiectului |
|---|---|
| Indonezia | Adaptarea la-climă la umiditate ridicată |
| Uzbekistan | Suport local de formulare de gips |
| India | Sistem de producție la scară mare{0} |
| Ucraina | Integrarea liniei de productie |
| Bangladesh | Protecția împotriva coroziunii pentru mediul de coastă |
| Bielorusia | Automatizare completă pentru climat rece |
| Pakistan | Instalare{0}}de lungă durată |
| Kuweit | Adaptarea la-climă la temperatură ridicată |
Datele proiectului doar pentru referință. Rezultatele reale variază în funcție de condițiile site-ului, materiile prime și practicile operaționale. Capacitatea proiectului variază în funcție de configurația liniei, numărul de schimburi de producție, specificațiile produsului și extinderea fabricii.
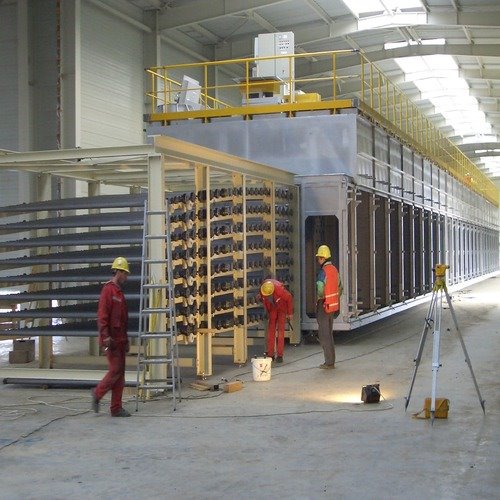
Fabrică și proces de fabricație
Shineye urmează o abordare structurată a calității în fabricarea propriilor linii de producție:
Verificarea materialului - Toate oțelul și componentele primite sunt inspectate.
Prelucrare CNC - Piesele critice sunt produse la toleranțe exacte.
Sub-ansamblu - Secțiunile majore sunt asamblate și testate în-internă.
Integrarea controlului - Sistemele SCADA sunt configurate și calibrate.
Testare de acceptare din fabrică - Simulare de rulare complet uscată- înainte de expediere.
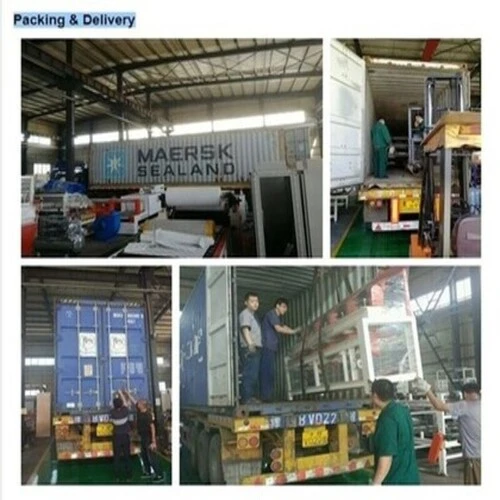
Ambalarea și expedierea modulelor - protejate împotriva coroziunii-pentru transportul internațional de mărfuri.
Acest lucru asigură că fiecare linie ajunge pregătită pentru instalare și punere în funcțiune la locul clientului.
Pentru facilitățile companiei, certificări și experiență globală, consultați De ce să alegeți Shineye.
Întrebări frecvente
Î: 1. Poate această linie să producă diferite grade de absorbție a apei? Cât durează schimbarea?
R: Absorbția de apă este controlată de rețeta de aditivi. Sistemul SCADA stochează mai multe formulări - comutarea între Mai puțin sau egal cu 5%, Mai puțin sau egal cu 3% sau Mai puțin sau egal cu 2% ținte de absorbție necesită rechemarea unei rețete prestabilite. Schimbarea durează aproximativ 30-60 de minute. Această flexibilitate permite liniei să deservească diferite segmente de piață fără a necesita echipamente de producție separate.
Î: 2. Cum se calculează capacitatea anuală? Cum ar trebui estimată producția reală?
R: Capacitatea standard de 50.000–250.000 m²/an se bazează pe o grosime de 12 mm, funcționare într-un singur schimb-(8 ore), 300 de zile lucrătoare pe an și o utilizare de 85%. Schimbările duble sau grosimi diferite vor modifica producția reală. Echipa de vânzări poate oferi estimări de capacitate pe baza unor parametri specifici de producție.
Î: 3. Câți operatori sunt necesari?
R: Cu o automatizare de 80–100%, de obicei sunt necesari 1–2 operatori pe tură pentru monitorizarea producției. Personalul de întreținere și de control al calității este suplimentar și nu trebuie să se afle la-fabricat cu normă întreagă-.
Î: 4. Ce include cotația? Ce informații sunt necesare pentru a pregăti unul?
R: Pregătirea cotației necesită capacitatea anuală țintă, dimensiunile plăcii, absorbția țintă de apă, schimburi de funcționare, tensiunea locală și disponibilitatea combustibilului, spațiul din fabrică și piața țintă. Cotația acoperă în mod obișnuit echipamentul principal, sistemul SCADA, echipamentele auxiliare (silozuri, alimentatoare, uscător, stivuitor), asistență la instalare, punerea în funcțiune, instruirea operatorului și un kit de piese de schimb. Transportul, lucrările civile și pregătirea șantierului nu sunt, în general, incluse, cu excepția cazului în care este specificat.
Î: 5. Echipamentul acceptă diferite standarde de putere și condiții climatice?
R: Sistemele electrice sunt personalizate la tensiunea și frecvența locală (380/415/480V, 50/60 Hz). Mediile cu-umiditate ridicată pot fi echipate cu protecție sporită împotriva coroziunii; mediile cu temperatură înaltă-poate avea parametrii sistemului de uscare ajustați. Shineye are experiență în proiecte în 60+ țări.
Î: 6. Cât durează instalarea? Se oferă instruire?
R:-Instalarea și punerea în funcțiune la fața locului durează de obicei 5-10 zile, în funcție de pregătirea site-ului și de complexitatea configurației. Instruirea acoperă operarea, întreținerea, controlul calității și depanarea - de obicei pentru 2-3 operatori. Instalarea și instruirea sunt ambele incluse în domeniul de aplicare al serviciului.
Î: 7. Este posibil să folosiți pulbere de gips disponibilă local pentru a produce plăci rezistente la umiditate-?
R: Testarea este necesară mai întâi. Shineye testează materiile prime în timpul punerii în funcțiune pentru a confirma compatibilitatea formulării. Mulți clienți folosesc pulbere de gips local cu pachetul de aditivi. Factorii cheie sunt puritatea pudrei de gips, consistența aditivilor și calitatea apei. Recomandările de formulare sunt furnizate pe baza calității materiei prime și a absorbției de apă vizată.
Î: 8. Această linie produce atât plăci standard, cât și-rezistente la umiditate?
A: Ambele. Schimbarea formulărilor și ajustarea dozării aditivilor permite aceluiași echipament să producă plăci standard atunci când nu este necesară rezistența la umiditate. Schimbarea durează aproximativ 30-60 de minute, permițând răspuns la cererea pieței fără linii de producție separate.
Î: 9. Care este perioada tipică de rambursare?
R: Rambursarea depinde de costul echipamentului, prețurile de pe piața plăcilor rezistente la umiditate-locale, costurile materiilor prime, utilizarea capacității și condițiile de finanțare. Echipa de vânzări poate oferi o referință de analiză financiară pentru piețele țintă specifice.
Î: 10. Echipamentul poate fi personalizat pe baza cerințelor specifice de producție?
R: Linia folosește un design modular. Capacitatea standard este de 50.000–250.000 m²/an, care poate fi mărită la 400.000 m²/an cu schimburi suplimentare, zone de uscare extinse sau module de automatizare. Configurația echipamentului poate fi personalizată în funcție de obiectivele de capacitate, specificațiile produsului și condițiile amplasamentului.
Considerații de piață
Cererea de plăci de gips-carton rezistente la umiditate-este determinată în mare măsură de codurile regionale de construcție, condițiile climatice și practicile de construcție. În zonele de coastă și în regiunile cu precipitații mari-, aceste plăci sunt din ce în ce mai specificate ca practică standard pentru băi, bucătării, subsoluri și alte zone umede.
Prețurile plăcii variază în funcție de piață. În unele regiuni, plăcile rezistente la umiditate-obțin un avantaj față de plăcile standard datorită aditivilor și controlului mai strict al procesului necesar. Marja reală depinde de costurile aditivilor, prețurile locale de vânzare, cerințele de certificare și utilizarea producției. Producătorii care produc la nivel local pot reduce costurile logistice și timpii de livrare, care sunt factori în economia globală a proiectului.
Planificarea producției ar trebui să țină cont de dimensiunile panoului, viteza liniei și programul schimburilor. Linia poate fi configurată pentru grosimea specifică a plăcii, absorbția țintă a apei și calitatea locală a materiei prime. Cerințele de spațiu din fabrică depind de capacitatea selectată și de configurația echipamentului - Shineye oferă o planificare preliminară a aspectului bazat pe dimensiunile site-ului și obiectivele de producție disponibile.

Solicitați o cotație
Investiția într-o linie de producție de plăci de gips-carton impermeabile vă plasează într-un segment în creștere al pieței materialelor de construcții - partea în care controlul umidității stimulează cererea. Shineye oferă profunzime de inginerie, capacitate de producție și o rețea globală de servicii. De la consultarea inițială până la asistența post-vânzare-pe termen lung, suntem acolo.
Pentru oferte detaliate, discuții tehnice sau un tur virtual al fabricii, contactați echipa de inginerie de vânzări.
| Metoda de contact | Detalii |
|---|---|
| Telefon / WhatsApp | +86 18132648037 |
| xiangyijixielucia@yeah.net | |
| Adresa fabricii | Parcul industrial al economiei circulare, satul Dongzicheng de nord, orașul Jinzhou, provincia Hebei, China |
| Persoana de contact | Jessica Li |
| Timp de răspuns | În termen de 24 de ore în zilele lucrătoare |
| Serviciu suplimentar | Testarea probelor de gips este disponibilă la cerere |
